Что обеспечивают надежные запасные части для отечественных дизельных двигателей
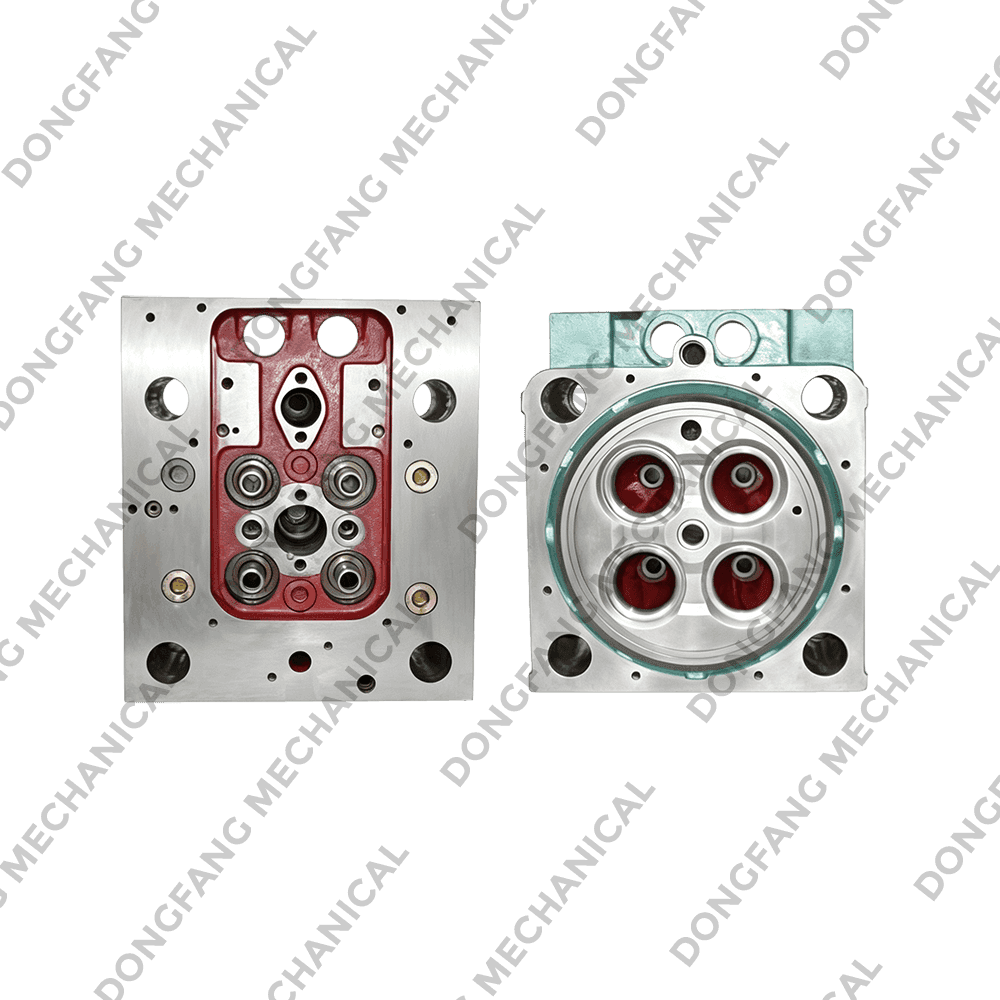
Запасные части для отечественных дизельных двигателей существуют для восстановления двигателя до его первоначальных характеристик уплотнения, теплового поведения и соответствия размерам без необходимости внесения изменений в существующую архитектуру двигателя судна. Среди этих компонентов головка блока цилиндров является наиболее требовательной к точному воспроизведению, поскольку она должна соответствовать исходному расстоянию между отверстиями, геометрии седла клапана, расположению каналов охлаждающей жидкости и плоскостности поверхности прокладки, достаточно точно, чтобы деталь можно было установить как прямую посадку. Когда Головка блока цилиндров отечественного дизельного двигателя производится с жестким контролем размеров, он интегрируется в блок двигателя, клапанный механизм и контур охлаждения без потери сжатия, утечки охлаждающей жидкости или неравномерной тепловой нагрузки, которые могут сократить срок службы компонента во многих отечественных дизельных двигателях, широко используемых в прибрежном рыболовстве и небольших коммерческих флотах.
Непосредственный вывод для операторов судов и специалистов по техническому обслуживанию заключается в том, что Запасные части головки блока цилиндров отечественного производства следует оценивать по измеримым факторам совместимости: точности размеров в соответствии с исходными спецификациями, целостности материала, плоскостности уплотняющей поверхности и единообразию производственных партий. В этой статье рассматриваются измеренные данные совместимости, тенденции износа и сравнение материалов, чтобы дать практическую основу для оценки сменных головок цилиндров и соответствующих запасных частей перед их вводом в эксплуатацию.
Основные показатели совместимости между источниками запасных частей
При оценке головки блока цилиндров, предназначенной для замены оригинального компонента в отечественном дизельном двигателе, наибольшее значение имеют пять показателей: точность размеров, выравнивание седла клапана, плоскостность поверхности прокладки, соответствие каналов охлаждающей жидкости и стабильность от партии к партии. На горизонтальной гистограмме ниже показаны два распространенных подхода к выбору поставщиков по этим показателям по индексу от 0 до 100, построенному на основе типичных диапазонов производительности на местах: детали, произведенные на основе данных о размерах, полученных методом обратного проектирования, и детали, произведенные на основе эталонных моделей, отсканированных в цифровом формате. Подход с цифровым сканированием имеет наивысшие показатели точности размеров и выравнивания седла клапана, поскольку 3D-сканирование фиксирует исходную геометрию с гораздо меньшей совокупной ошибкой измерения, чем ручное обратное проектирование, в то время как оба подхода могут обеспечить сопоставимое соответствие каналов охлаждающей жидкости при хорошем обслуживании инструментов для формирования стержня.
Это сравнение на основе индексов показывает, что производство с цифровым сканированием увеличивает свое преимущество, главным образом, в точности размеров и выравнивании седел клапанов - двух факторах, которые, скорее всего, влияют на то, насколько аккуратно устанавливается запасная деталь в существующий блок цилиндров. Понимание этого профиля помогает покупателям понять, почему при выборе метод поиска имеет такое же значение, как и спецификация материала. Запасные части для отечественных дизельных двигателей .
Характеристики герметизации в течение нескольких часов работы после установки
Ключевым показателем качества замены головки блока цилиндров является то, насколько хорошо уплотняющая поверхность выдерживает сжатие после возобновления работы двигателя. На приведенной ниже линейной диаграмме показаны относительные показатели эффективности уплотнения на пяти этапах работы после установки: от первых 500 часов до 8000 часов в типичном домашнем дизельном двигателе. Ожидается постепенное, контролируемое снижение, поскольку материал прокладки и сопрягаемые поверхности подвергаются обычным термическим циклам, но тенденция должна оставаться плавной, а не резко снижаться на каком-либо отдельном этапе, поскольку внезапное снижение будет указывать на несоответствие размеров на поверхности прокладки, а не на обычный износ.
Индекс эффективности уплотнения снижается примерно с От 99% через 500 часов до примерно 85% через 8000 часов , постепенный характер, соответствующий нормальной посадке прокладки и термоциклированию, а не преждевременному выходу из строя. Именно благодаря такого рода предсказуемой кривой важна точность размеров на этапе производства: правильно подобранный Запасная часть головки блока цилиндров отечественного производства старение должно происходить таким плавным и ожидаемым образом, а не внезапной потерей компрессии.
Где обычно используются запасные части для отечественных дизельных двигателей
Распространенность применения запасных частей для отечественных дизельных двигателей отражает широкий спектр типов судов и вспомогательного оборудования, которые полагаются на моторные платформы местного производства. Вертикальная гистограмма ниже показывает репрезентативную разбивку использования по общим категориям на основе агрегированных моделей использования полей. Лидируют в распределении рыболовные суда, за ними следуют небольшие грузовые и служебные суда, сельскохозяйственное и наземное вспомогательное оборудование, а также вспомогательные генераторные установки.
Рыболовные суда составляют примерно 33% типичного развертывания , что отражает то, насколько широко отечественные дизельные двигатели используются на прибрежных рыболовных флотах, которые зависят от наличия надежных запасных частей местного производства. Небольшие грузовые и служебные суда внимательно следят за ними, поскольку эти суда часто работают в сжатые сроки, когда простой из-за ремонта двигателей напрямую влияет на повседневную работу.
Реверс-инжиниринг и посадка с цифровым сканированием
Радарная диаграмма помогает визуализировать компромисс между сменной головкой блока цилиндров, изготовленной с использованием традиционных методов обратного проектирования, и головкой блока цилиндров, изготовленной с использованием цифрового 3D-сканирования исходного эталонного компонента. В приведенной ниже таблице сравниваются точность размеров, соответствие требованиям установки, гибкость сроков выполнения заказа, адаптируемость инструментов и согласованность производственных циклов. Подход с цифровым сканированием еще больше расширяет точность и согласованность размеров, поскольку данные сканирования устраняют совокупную ошибку измерения, в то время как подход обратного проектирования может еще больше расширить возможности адаптации инструментов для старых или менее распространенных отечественных вариантов двигателей, где оригинальные эталонные детали сложнее найти для сканирования.
Ни одна из форм не охватывает всех аспектов, что подтверждает, почему выбор метода производства должен соответствовать конкретной обслуживаемой отечественной модели двигателя, а не предполагать, что какой-то один подход является универсальным. Распространенные, широко обслуживаемые отечественные модели двигателей больше всего выигрывают от точности цифрового сканирования, в то время как менее распространенные или более старые варианты могут по-прежнему хорошо обслуживаться методами обратного проектирования, применяемыми к хорошо документированным моделям двигателей. Головка блока цилиндров отечественного дизельного двигателя ссылка.
Практическое руководство по выбору в зависимости от области применения
Выбор подходящей запасной части отечественного дизельного двигателя начинается с определения точной модели двигателя, истории обслуживания и ожидаемого рабочего цикла судна или оборудования. В таблице ниже приведены практические рекомендации для распространенных сценариев.
Справочник по выбору на основе сценариев
| Приложение | Подходящий подход | Причина |
|---|---|---|
| Обычные отечественные двигатели для рыболовных судов | Цифровое сканирование Replacement Cylinder Head | Высокая точность размеров для прямой установки |
| Старые или снятые с производства варианты отечественных двигателей | Реверс-инжиниринг Replacement Part | Повышенная адаптируемость инструментов при ограниченном наличии справочных материалов |
| Применение генераторов или вспомогательных двигателей | Цифровое сканирование Replacement Cylinder Head | Постоянная посадка обеспечивает стабильную длительную работу. |
| Малые грузовые или служебные лодочные двигатели | Цифровое сканирование Replacement Cylinder Head | Надежное уплотнение для частых коротких циклов эксплуатации. |
Перед установкой сменной головки блока цилиндров или другой запчасти для отечественного дизельного двигателя необходимо выполнить несколько дополнительных проверок, которые помогут обеспечить надежную работу:
- Проверьте точную модель двигателя и серийный номер по спецификации совместимости запасной части.
- Перед установкой проверьте плоскостность поверхности прокладки, чтобы обеспечить надлежащее уплотнение.
- Проверьте соответствие канала охлаждающей жидкости оригинальному расположению блока двигателя.
- Перед окончательной сборкой проверьте размеры седла клапана и направляющей.
- Соблюдайте правильную последовательность затяжки во время установки, чтобы поддерживать равномерное давление уплотнения.
Стабильность производства обеспечивает надежную замену
Предсказуемая кривая эффективности уплотнения, обсуждавшаяся ранее, зависит от последовательного производственного контроля, включая точный сбор справочных данных, контролируемые процессы литья или ковки, а также точную обработку критически важных сопрягаемых поверхностей на станке с ЧПУ. Изменение любого из этих этапов может изменить точность размеров и равномерность замены. Головка блока цилиндров отечественного дизельного двигателя работает сразу после установки, поэтому строгий контроль процесса имеет важное значение на протяжении всего производства. Автоматизированная обработка в сочетании с проверкой размеров в ходе процесса помогает поддерживать работоспособность каждой головки блока цилиндров, совместимой с отечественным оборудованием, в пределах жестких допусков на протяжении всего срока службы, поддерживая тенденции надежности, упомянутые в этой статье.
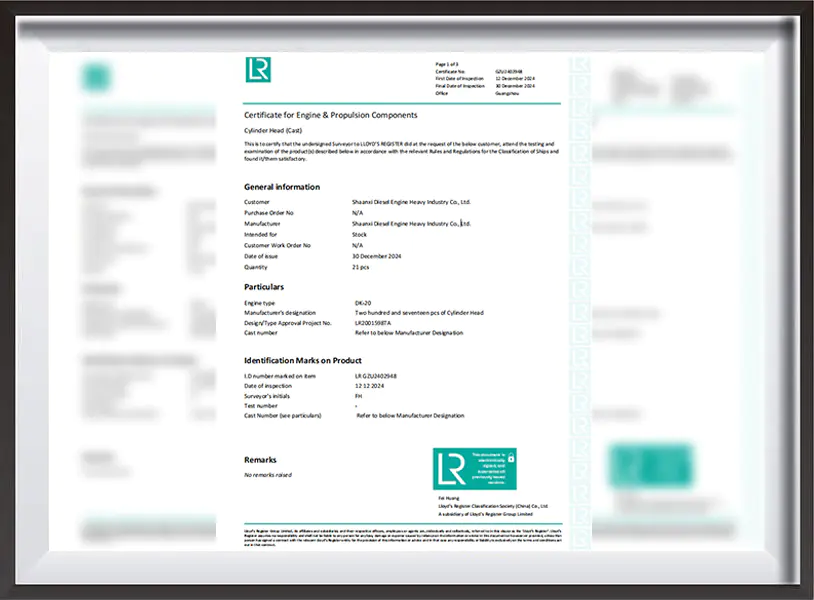
Стандартные контрольные точки качества, такие как испытания под давлением, проверка плоскостности поверхности прокладки и проверка размеров по исходным справочным данным, подтверждают тенденции производительности, показанные ранее. Для групп технического обслуживания, осуществляющих масштабный поиск запасных частей, подтверждение этих контрольных точек качества у поставщика часто так же важно, как просмотр опубликованных спецификаций.
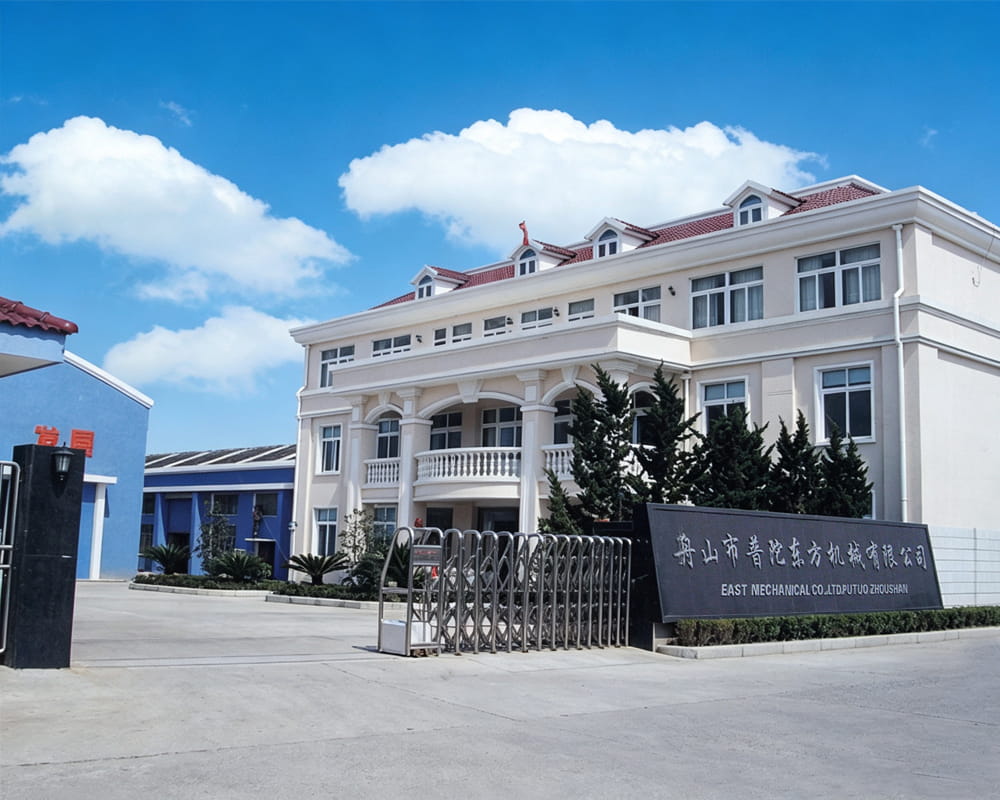
О Чжоушань Путуо Dongfang Machinery Co., Ltd.
Компания Zhoushan Putuo Dongfang Machinery Co., Ltd. расположена в промышленной зоне Шэньцзямэнь Пинъян, известном районе рыболовного порта. Он обращен к знаменитой горе Путуо через море и имеет удобный наземный, морской и воздушный транспорт. Такое расположение ставит компанию в центр региона, где обслуживание отечественных дизельных двигателей и поставка запасных частей являются частью повседневной деятельности, что дает практическое, проверенное на практике понимание того, что требуется рыболовным флотам и операторам малых судов от надежной сменной головки блока цилиндров.
Компания специализируется на производстве точно подогнанных Запасные части для отечественных дизельных двигателей , уделяя особое внимание точности размеров, качеству уплотняющей поверхности и стабильному серийному производству. Его расположение в районе крупного рыболовного порта способствует практическому производству с учетом местных условий, сохраняя при этом контроль над процессами, необходимый для обслуживания операторов судов, стремящихся к надежному производству. Запасные части головки блока цилиндров отечественного производства для дальнейшего обслуживания двигателя.
Часто задаваемые вопросы
В1: Как подтверждается совместимость с конкретной моделью отечественного дизельного двигателя?
A1: Совместимость подтверждается путем сопоставления размеров запасной детали, расположения болтов и расположения каналов охлаждающей жидкости с исходной моделью двигателя и серийным номером перед заказом.
В2: Как часто следует проверять сменную головку блока цилиндров после установки?
A2: Интервалы проверок должны соответствовать отслеживаемым часам работы и тенденциям производительности уплотнений, поскольку посадка прокладки обычно снижается постепенно, а не через один фиксированный универсальный интервал.
Вопрос 3. Всегда ли лучше использовать запасную деталь с цифровым сканированием?
A3: Не обязательно; цифровое сканирование обеспечивает более высокую точность размеров для обычных моделей двигателей, в то время как реверс-инжиниринг по-прежнему может эффективно обслуживать старые или менее распространенные отечественные варианты.
Вопрос 4. Что вызывает неравномерное уплотнение после замены головки блока цилиндров?
A4: Распространенными причинами являются деформация поверхностей прокладок, несоответствующая последовательность затяжки или несоответствие размеров сопрягаемой поверхности, поэтому проверка плоскостности и правильная процедура установки имеют большое значение.
Вопрос 5. Какие производственные факторы больше всего влияют на надежность запасных частей?
A5: Точный сбор справочных данных, контролируемые процессы литья и точная обработка на станках с ЧПУ являются ключевыми факторами, подкрепляемыми проверками процесса, такими как испытания под давлением и проверка размеров во время производства.